

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-31 origine:Propulsé


Une qualité de surface inégale compromet gravement la rentabilité de la fabrication sur le marché concurrentiel d"aujourd"hui. La rugosité, les piqûres et un mauvais laminage augmentent directement les taux de rebut. Ils retardent les calendriers de production et finissent par nuire à la confiance des clients. Perfectionner un profil cannelé est rarement simple. Cela nécessite une synchronisation précise entre la formulation des matières premières et les processus d’extrusion mécanique. Même des écarts mineurs créent des défauts de surface visibles sur le produit final. La fabrication de composites bois-plastique (WPC) exige des contrôles environnementaux stricts. Il nécessite également des paramètres mécaniques très stables pour garantir une esthétique irréprochable.
Heureusement, vous pouvez facilement obtenir des finitions de surface cohérentes. Tout d’abord, vous devez identifier très tôt les goulots d’étranglement des processus. Ensuite, investissez dans une technologie d’extrusion performante. Les équipements modernes atténuent sans effort les variations thermiques et mécaniques. Cette approche proactive transforme les opérations imprévisibles en opérations fiables et à haut rendement. En comprenant ces variables fondamentales, vous pouvez optimiser votre ligne de production. Vous apprendrez comment des mécanismes d"extrusion spécifiques dictent l"aspect final de vos panneaux WPC.
La teneur en humidité des matières premières et une plastification inégale sont les principales causes de défauts de surface tels que des bulles et des bords rugueux.
L"étalonnage du vide de haute précision n"est pas négociable pour maintenir les angles vifs et rigides requis dans les conceptions cannelées et à persiennes.
Investir dans une machine à panneaux cannelés WPC avancée avec des contrôles automatisés de la température et de la pression réduit le recours aux conjectures de l"opérateur et réduit les taux de défauts.
La synchronisation en aval, en particulier la vitesse de transport et la tension de stratification en ligne, dicte l"esthétique finale et la durabilité du panneau.
La production de composites bois-plastique implique des marges bénéficiaires serrées et des normes esthétiques exigeantes. Les fabricants doivent définir strictement les critères de réussite. Aller au-delà de l"extrusion de base signifie obtenir des panneaux sans défaut, prêts à être vendus au détail, directement hors de la ligne. Des défauts de surface mineurs rendent des lots entiers invendables. Vous devez éliminer les défauts avant que les panneaux n’atteignent l’étape d’emballage.
Les lignes d"extrusion révèlent souvent des symptômes d"un mauvais contrôle du processus. L’identification de ces défauts spécifiques permet d’identifier rapidement les déséquilibres mécaniques ou thermiques.
Peau de requin : Une texture de surface rugueuse et striée. Cela se produit lorsque le polymère fondu se fracture à la sortie de la filière.
Cloquage de surface : bulles ou piqûres visibles. Ils émergent lorsque de l'humidité ou des gaz volatils restent piégés dans la masse fondue.
Stries de couleur : répartition inégale des pigments. Cela résulte d’un mélange inadéquat ou de taux de cisaillement inappropriés à l’intérieur du baril.
Déformation : Pliage ou torsion du panneau. Cela se produit en raison d'un refroidissement inégal ou d'une contrainte résiduelle excessive.
Les défauts de surface entraînent d’énormes coûts cachés. Le gaspillage matériel ronge directement votre rentabilité quotidienne. Le rebroyage des panneaux rejetés consomme de l’énergie supplémentaire et dégrade les chaînes polymères. L’augmentation des taux de rejet en matière d’assurance qualité (AQ) ralentit le débit de production. De plus, l’expédition de panneaux défectueux entraîne des retours de produits coûteux. L"insatisfaction des clients entraîne souvent la perte de futurs contrats. La protection de la réputation de votre marque nécessite une application stricte de la qualité des surfaces.
De nombreux opérateurs attribuent aux formulations de matières premières leur mauvaise esthétique. Cependant, le dépannage de la qualité des surfaces nécessite une vision plus large. Vous devez traiter les défauts persistants comme une panne systémique de l’équipement. L’ajustement des matières premières ne fait que masquer les problèmes mécaniques sous-jacents. Une vis mal conçue ou un système de vide inefficace produira toujours des panneaux de qualité inférieure. Vous devez évaluer votre matériel d’extrusion de manière critique. La mise à niveau des machines résout souvent les problèmes de manière permanente.
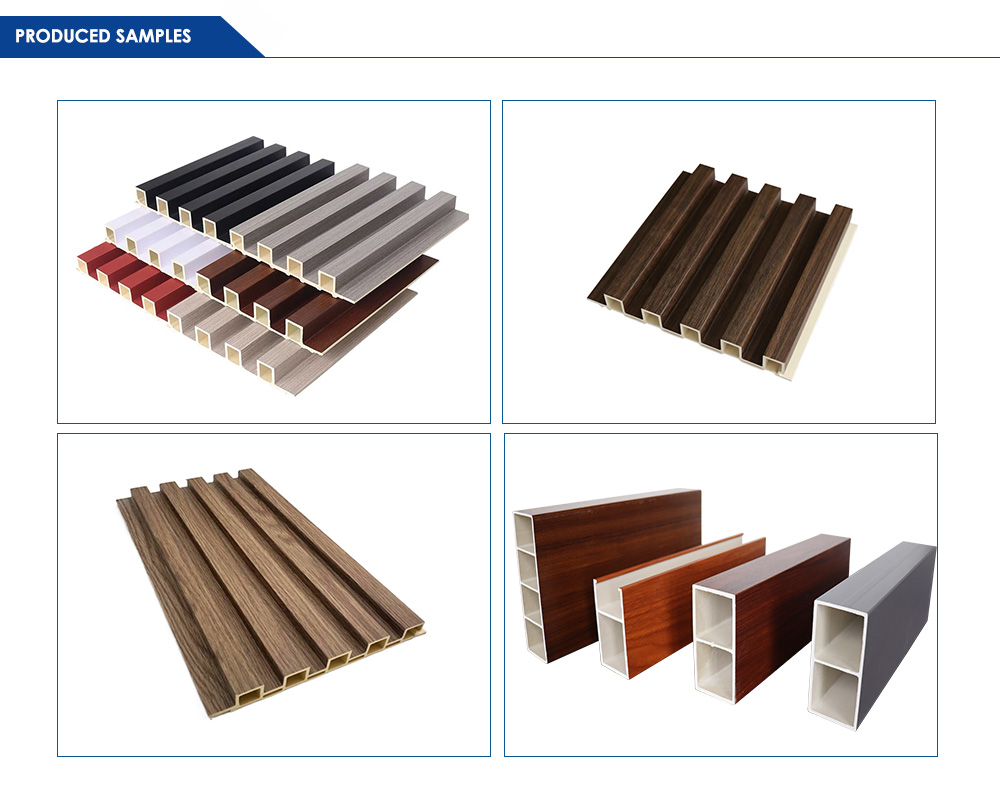
L’extrusion de formes cannelées complexes nécessite une immense précision technique. Les mélanges de farine de bois et de PVC se comportent de manière imprévisible sous l’effet de la chaleur. Le contrôle des variables fondamentales d’extrusion empêche la dégradation de la surface.
Les fibres de bois absorbent rapidement l"humidité. Si cette humidité pénètre dans l’extrudeuse, elle se transforme en vapeur. Une ventilation inappropriée emprisonne ces gaz à l’intérieur du polymère fondu. Lorsque le matériau sort de la tête de filière, la pression chute. La vapeur emprisonnée se dilate instantanément. Cette réaction provoque des microbulles et des piqûres en surface. Les extrudeuses de haute qualité disposent de zones de dégazage sous vide robustes. Ils extraient l"humidité et les substances volatiles du baril avant que la matière fondue n"atteigne la filière.
L’équilibre entre la chaleur et la pression détermine l’intégrité de vos panneaux. Le PVC se dégrade facilement sous une chaleur excessive. Les fibres de bois brûlent lorsqu’elles sont exposées à un frottement de cisaillement élevé. Cette dégradation provoque des marques de brûlure sombres ou des surfaces cassantes. A l’inverse, les basses températures entraînent une mauvaise plastification. Les particules non fondues créent une finition rugueuse et granuleuse. Vous devez entretenir des fenêtres thermiques précises. Une pression de fusion constante garantit un débit constant, empêchant les pulsations de surface.
La filière d"extrusion façonne le polymère chaud selon un profil spécifique. La conception du canal d’écoulement interne est essentielle. Il doit répartir le matériau uniformément sur les sections cannelées complexes. Des canaux mal conçus provoquent des déséquilibres de débit. Un écoulement plus rapide au centre et un écoulement plus lent sur les bords créent du stress. Cette contrainte se manifeste par des surfaces ondulées ou une épaisseur de paroi incohérente. Les têtes de filière hautement polies et optimisées sur le plan aérodynamique minimisent la friction et garantissent une finition de surface lisse.
Au moment où la matière fondue sort de la filière, elle entre dans la table d"étalonnage. La température de l’eau et la pression du vide prennent le relais. Ils gèlent instantanément la structure superficielle du panneau. Une pression de vide insuffisante ne parvient pas à maintenir le plastique contre le moule. Cela arrondit les bords cannelés tranchants. Une distribution inégale de l’eau de refroidissement provoque un retrait différentiel. Le panneau se déformera ou se courbera en refroidissant. Un calibrage précis garantit la rigidité structurelle et la perfection esthétique.
Tableau de dépannage des défauts WPC
Type de défaut | Cause première principale | Solution mécanique |
|---|---|---|
Micro-bulles | Humidité/gaz piégés | Augmente la puissance de dégazage sous vide du baril. |
Peau de requin (rugosité) | Fracture de fusion à la sortie de la filière | Ajuster la température de la matrice ; réduire la vitesse d"extrusion. |
Marques de brûlure | Dégradation des polymères/bois | Réduire le régime de la vis ; optimiser le chauffage PID multizone. |
Déformation/courbure | Refroidissement inégal de l"étalonnage | Équilibrez les deux circuits de refroidissement ; réguler le débit d’eau. |
Atteindre une production zéro défaut nécessite un matériel sophistiqué. Les extrudeuses standards ont du mal à traiter des composites bois-plastique hautement chargés. Investir dans une machine à panneaux cannelés WPC spécialisée modifie fondamentalement vos capacités de production.
Les extrudeuses coniques à double vis sont supérieures pour la plastification WPC. Leur géométrie de vis superposée offre un excellent équilibre de cisaillement. Ils mélangent uniformément les fibres de bois abrasives et la résine PVC sans générer de chaleur de friction excessive. Ce mélange uniforme évite les stries de couleur et les points faibles structurels. La conception conique crée également une pression d’extrusion élevée et stable. Une pression stable empêche les pulsations qui provoquent des lignes de surface horizontales.
La stabilité thermique dicte la douceur de la surface. Les machines modernes utilisent une régulation thermique multizone proportionnelle-intégrale-dérivée (PID). Les contrôleurs PID surveillent en permanence la température des barils. Ils ajustent les bandes chauffantes et les ventilateurs de refroidissement en temps réel. Cela évite la dégradation du polymère et le brûlage des fibres de bois. Un contrôle précis de la chaleur garantit que la viscosité de la matière fondue reste parfaitement adaptée à l"extrusion de profilés complexes.
La phase de calibrage finalise la géométrie du panneau. Les machines de haute qualité sont dotées de tables à vide fortement améliorées. Recherchez des commandes de pompe indépendantes. Ils permettent aux opérateurs d’ajuster la force du vide sur différentes sections du moule. Les deux circuits de refroidissement gèrent activement la température de l’eau. Ils garantissent des bords cannelés tranchants et des sections plates parfaitement lisses. Ces améliorations éliminent entièrement la déformation post-extrusion.
La vibration est l’ennemie de l’extrusion douce. Les moteurs et boîtes de vitesses lourds génèrent une énergie cinétique intense. Les machines plus anciennes transfèrent ces vibrations sur toute la ligne. Le moule d"étalonnage tremble légèrement, transférant des marques de broutage sur la surface du panneau. Les équipements modernes isolent ces vibrations. Les cadres robustes et les mécanismes d"amortissement avancés de la boîte de vitesses garantissent un chemin d"extrusion stable. Le résultat est une finition de surface lisse comme le verre.
Pré-sécher la poudre de bois pour maintenir la teneur en humidité strictement inférieure à 2 %.
Nettoyez quotidiennement les ports de dégazage sous vide pour éviter les obstructions de matériaux.
Inspectez chaque semaine les têtes de filière d’extrusion pour déceler toute accumulation de carbone.
Étalonnez les capteurs de température PID mensuellement pour une précision thermique stricte.
Perfectionner la phase d’extrusion ne résout que la moitié du puzzle. Le traitement en aval gère le panneau alors qu'il est encore vulnérable. Une ligne de production dédiée de panneaux à persiennes WPC synchronise parfaitement chaque composant.
Le tracteur de transport tire le panneau à travers la table d"étalonnage. Sa vitesse doit correspondre exactement au débit d"extrusion. Les fluctuations de la vitesse de transport entraînent de graves problèmes. Si le tracteur tire trop vite, il étire le panneau, réduisant ainsi l"épaisseur de la paroi. S"il tire trop lentement, le matériau recule, provoquant des renflements en surface. Les moteurs servomoteurs assurent une synchronisation précise de la vitesse. Ils maintiennent une tension superficielle constante, évitant ainsi les fractures de contrainte microscopiques.
La découpe de panneaux WPC génère de la poussière très abrasive. Si cette poussière se dépose sur la surface du panneau, elle ruine les stratifications ultérieures. De plus, les lames de scie agressives provoquent des écailles sur les bords et des rayures sur la surface. Les lignes de production modernes utilisent une technologie de découpe sans poussière. Les systèmes d’extraction sous vide éliminent instantanément les débris. Des pinces pneumatiques de précision maintiennent le panneau en toute sécurité pendant la phase de coupe à longueur. Cela empêche les vibrations et garantit un bord propre en usine.
De nombreux panneaux cannelés nécessitent des films décoratifs en PVC. L"application de ces films en ligne permet d"économiser du temps et du travail. Cependant, une application parfaite du film nécessite des contrôles environnementaux stricts. La température du support doit rester constante. Un refroidissement irrégulier empêche la colle de s"activer correctement. Une pression uniforme du rouleau est essentielle pour chasser les bulles d’air emprisonnées. Les systèmes de contrôle de tension empêchent le film de s"étirer ou de se froisser. L"intégration de ces systèmes directement dans la chaîne de production garantit une esthétique prête pour la vente au détail.
L’acquisition de nouveaux équipements nécessite une évaluation technique minutieuse. Vous devez regarder au-delà des spécifications superficielles. Concentrez-vous sur les composants techniques qui ont un impact direct sur la qualité de la surface. Choisir la bonne machine de fabrication de panneaux muraux WPC garantit votre avenir en matière de fabrication.
Comparez les fournisseurs d’équipements en fonction de la durabilité des composants de base. La fibre de bois est incroyablement abrasive. Il use rapidement l’acier standard. Focus sur la métallurgie des vis et des barils. Les alliages bimétalliques offrent une résistance supérieure à l"usure. Examinez de près l’ingénierie de la tête de filière. Les fournisseurs doivent fournir une analyse de flux simulée par ordinateur pour leurs moules. Enfin, vérifiez l’efficacité du moteur. Les moteurs AC à couple élevé fournissent une puissance stable sans surchauffe.
Les ajustements manuels de l’extrusion introduisent une erreur humaine. Une qualité de surface fiable nécessite une automatisation intelligente. Les contrôleurs logiques programmables (PLC) régissent l"ensemble de la ligne. Les systèmes PLC Siemens ou ABB représentent la norme de l"industrie. Ils offrent des interfaces tactiles intuitives. Plus important encore, ils fournissent un enregistrement complet des données. Les opérateurs peuvent enregistrer les recettes de production réussies. Cela garantit une qualité de surface reproductible sur différentes équipes et lots.
Les tendances du marché évoluent rapidement. Vous devrez peut-être produire différents profils cannelés en une seule semaine. Évaluez les capacités de changement de machine. Changer de tête de filière et de moule d’étalonnage devrait être simple. Les mécanismes à dégagement rapide et les connexions modulaires eau/vide permettent d"économiser des heures de temps d"arrêt. Une machine hautement évolutive réduit les déchets liés à l’étalonnage. Vous pouvez redémarrer la production rapidement sans mettre au rebut des centaines de mètres de panneaux défectueux.
Ne finalisez pas un achat sur la seule base de brochures. Demandez des échantillons physiques au fournisseur. Analysez ces échantillons pour vérifier les tolérances des pièces, la cohérence de l"épaisseur des parois et la douceur de la surface. Exigez de la transparence concernant les certifications des machines. Vérifiez les documents de conformité CE ou ISO de manière indépendante. Enfin, évaluez leur service après-vente. Une assistance technique fiable est cruciale lors du réglage fin d’une nouvelle ligne d’extrusion.
Obtenir une qualité de surface irréprochable dans la fabrication de panneaux WPC n’est jamais un accident. Il est méticuleusement conçu. Le succès exige un contrôle précis de l’étalonnage de la température, de la pression et du vide. Négliger une seule variable garantit une augmentation des taux de rebut et une diminution de la confiance des clients.
Pour optimiser vos opérations et maximiser le rendement, mettez en œuvre les étapes suivantes :
Mise à niveau des systèmes de dégazage : assurez-vous que votre extrudeuse élimine efficacement l'humidité pour éviter les cloques en surface.
Synchronisez les équipements en aval : utilisez des tracteurs de transport à servomoteurs pour éliminer les variations d'épaisseur et les marques de broutage.
Mettre en œuvre l'automatisation intelligente : transition vers des systèmes contrôlés par PLC pour standardiser les recettes thermiques et éliminer les incertitudes de l'opérateur.
Donnez la priorité à la métallurgie : investissez dans des vis et des barils résistants à l’usure pour traiter les fibres de bois abrasives à long terme.
Une ligne d’extrusion hautement performante constitue votre défense fondamentale contre le gaspillage de matériaux. Cela évite les rejets de produits et solidifie votre réputation sur le marché. La mise à niveau de votre équipement est un investissement direct dans la rentabilité de la fabrication à long terme.
R : Des bulles se forment généralement en raison d’une teneur excessive en humidité dans la poudre de bois. Si l"humidité dépasse 2%, elle se transforme en vapeur lors de l"extrusion. Un dégazage sous vide insuffisant dans le corps de l’extrudeuse emprisonne cette vapeur à l’intérieur du polymère fondu. Lorsque le panneau sort de la matrice, le gaz piégé se dilate, créant des cloques visibles à la surface.
R : La vitesse d"extrusion a un impact direct sur la pression de fusion et les taux de cisaillement. Un régime de vis trop élevé génère une chaleur de friction excessive. Cela dégrade le polymère et brûle les fibres du bois. Une vitesse excessive provoque également une fracture à l"état fondu, communément appelée « peau de requin », où le matériau se déchire légèrement à la sortie de la filière.
R : Oui, la tête de filière dicte le flux de matière. Des canaux d"écoulement mal conçus provoquent une pression inégale, conduisant à des surfaces ondulées ou déformées. La mise à niveau vers un moule hautement poli et résistant à l"usure optimise la distribution des matériaux. Il réduit considérablement le frottement de la surface et garantit des bords cannelés nets et cohérents.
R : Les températures de l’eau d’étalonnage se situent généralement entre 15°C et 20°C. Il est essentiel de maintenir une température constante. Un choc thermique rapide dû à une eau trop froide peut provoquer une déformation immédiate de la surface et des fractures de contrainte internes. Le processus de refroidissement doit être progressif et uniforme sur toutes les surfaces des panneaux.


