

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-17 origine:Propulsé


La création d’une usine de fabrication de composites bois-plastique (WPC) présente des enjeux élevés pour toute entreprise. Les investissements en capital sont importants et le marché exige des produits finaux impeccables. Atteindre une densité de produit et une stabilité dimensionnelle constantes reste votre principal défi pour faire évoluer la production. De légères fluctuations thermiques pendant le traitement peuvent rapidement détruire des lots entiers de matériaux.
Ce guide vous sert de feuille de route fondée sur des preuves pour configurer une ligne de production hautement efficace. Nous explorerons exactement comment optimiser vos paramètres d’extrusion pour un rendement maximal. Vous apprendrez à atténuer les risques opérationnels dès le début. Nous vous aiderons également à évaluer les biens d’équipement en fonction des données de performance et de la fiabilité mécanique.
En suivant ces protocoles de configuration spécifiques, vous pouvez garantir un fonctionnement continu. Nous détaillons les étapes de mélange, d’étalonnage et d’outillage nécessaires au succès. Plongeons dans les principes techniques fondamentaux qui transforment les fibres de bois brutes et les polymères en panneaux de porte haut de gamme.
La formulation dicte la stabilité de base : un contrôle approprié de l'humidité dans la poudre de bois (<2 %) et des ratios PVC/bois exacts sont des précurseurs non négociables pour une extrusion réussie.
Le choix de l'extrudeuse est essentiel : la machine de fabrication de portes WPC doit être dotée d'un contrôle précis de la température et d'une géométrie de vis adaptée pour éviter la dégradation du matériau.
Le refroidissement et l'étalonnage définissent la qualité : l'étalonnage sous vide en aval a un impact direct sur la planéité et l'intégrité structurelle de la carte finale.
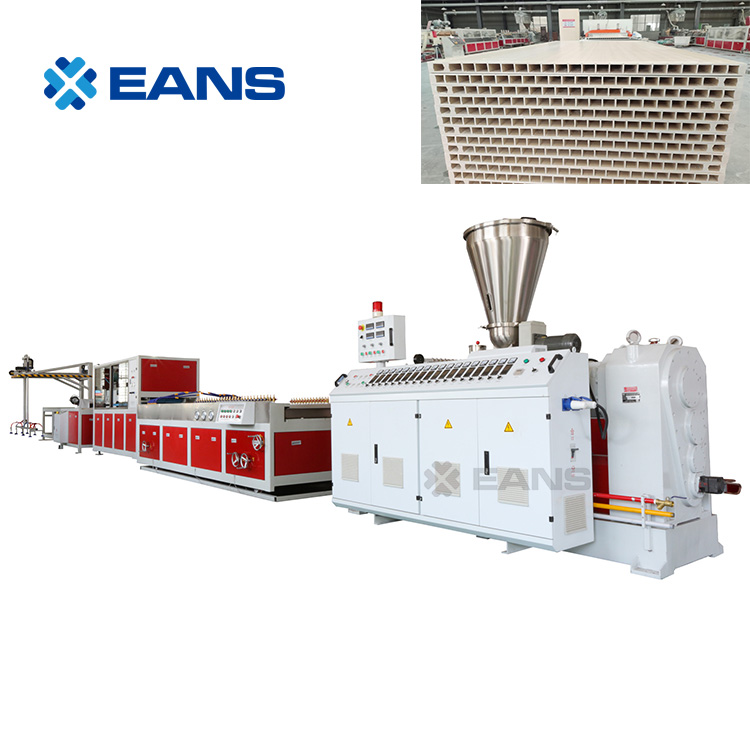
Les fabricants sous-estiment souvent les contrôles précis requis pour produire des panneaux composites épais. L’impact financier d’une extrusion instable s’accumule rapidement. Des taux de rebut élevés érodent vos marges bénéficiaires avant que les produits finis n’atteignent l’entrepôt. L"épaisseur inégale des panneaux signifie que les portes ne s"adapteront pas aux cadres standard. Les variations localisées de densité compromettent gravement la résistance des vis, provoquant l"arrachement des charnières lors de l"installation.
Nous définissons une configuration réussie grâce à des mesures de fonctionnement continu. Une pression de fusion stable constitue l’indicateur ultime d’un processus d’extrusion sain. Une plastification uniforme garantit que le panneau conserve son intégrité structurelle d"un bord à l"autre. Vous devez également réduire au minimum le gaspillage d’énergie par kilogramme de production pour rester compétitif.
La transition des profilés en PVC pur vers le WPC introduit des nuances de matériaux complexes. Le PVC pur pardonne les légères variations de température. Cependant, les fibres de bois agissent à la fois comme isolants thermiques et comme abrasifs induisant des frictions. Vous avez besoin de stratégies de gestion thermique complètement différentes pour empêcher la farine de bois de brûler tout en garantissant la fonte complète du PVC.
Erreur courante : les opérateurs appliquent souvent des profils de température PVC standard aux matériaux WPC. Cela crée une chaleur de cisaillement excessive, brûlant immédiatement les fibres du bois et provoquant des blocages catastrophiques des matériaux.
La préparation détermine le succès de l’ensemble de votre cycle d’extrusion. Vous devez utiliser un mélange à chaud à grande vitesse suivi immédiatement d"un mélange à froid. Le mélange à chaud (atteignant généralement 120°C) élimine l"humidité emprisonnée et mélange les additifs chimiques. Le mélange à froid (baisse du lot à 40°C) évite aux agents moussants de déclencher une gélification précoce.
Chargez la résine PVC, les stabilisants et les lubrifiants dans le mélangeur chaud.
Introduisez la poudre de bois seulement après le début du mélange initial du polymère.
Extraire l"humidité de manière agressive via la ventilation du mélangeur jusqu"à ce que les niveaux descendent en dessous de 2 %.
Versez le composé dans le mélangeur froid pour stabiliser le mélange.
Laisser le matériau reposer dans un silo pendant 12 à 24 heures pour assurer une dispersion uniforme.
La mise en ligne de votre machine de fabrication de portes WPC nécessite de la patience. Vous devez chauffer l'extrudeuse à double vis de manière séquentielle. Commencez par la tête de filière et reculez vers la trémie d'alimentation. Une fois que toutes les zones ont atteint leur température cible, attendez 30 minutes supplémentaires. Cela permet au corps en acier massif d'absorber la chaleur uniformément, évitant ainsi les chocs thermiques au système.
La régulation de la pression de fusion sépare les opérateurs moyens des experts. Ajustez les vitesses de votre doseur volumétrique en tandem strict avec le régime de votre vis. Vous devez maintenir un flux de matières continu et affamé. L"alimentation sans alimentation évite les surcharges de couple et maintient la pression de fusion parfaitement stable. Si vous suralimentez la trémie, cisaillez les pointes de friction et les fibres de bois brûleront.
La tête de filière à panneau large donne au plastique fondu sa forme géométrique finale. Vous devez définir soigneusement les températures zonales à travers la filière. L’objectif est d’assurer une vitesse d’écoulement uniforme sur toute la largeur de 800 mm ou 900 mm du panneau de porte. Les bords s"écoulent naturellement plus lentement que le centre en raison du frottement.
Ajustez mécaniquement la lèvre de la filière pendant la phase de sortie initiale. Si vous remarquez une déchirure des bords, augmentez légèrement la température aux extrémités de la matrice. En cas de gonflement central, serrez les barres étrangleurs du milieu pour restreindre le débit. Vous devez effectuer ces ajustements par incréments microscopiques pour éviter de perturber le délicat processus de moussage.
Une fois la planche sortie de la matrice, elle reste souple et hautement malléable. Vous devez configurer la table de dimensionnement sous vide pour verrouiller les dimensions de la carte avant que la chaleur du cœur ne se dissipe. Les fentes sous vide tirent la carte extensible contre les plaques d"étalonnage en aluminium refroidi, la forçant à conserver une forme parfaitement plate.
Il est vital d’équilibrer les températures de refroidissement de l’eau. Choquer la planche avec de l"eau glacée entraîne un rétrécissement trop rapide de la peau extérieure. Cela emprisonne la contrainte thermique interne à l’intérieur du noyau épais. Au cours des prochaines 48 heures, cette contrainte interne se relâchera, entraînant une grave déformation post-extrusion. Utilisez une stratégie de refroidissement progressive, en passant de l"eau chaude dans le premier réservoir à l"eau plus froide en aval.
Le choix des machines appropriées détermine votre plafond en matière de qualité de produit. Les extrudeuses coniques à double vis excellent dans la production WPC à haute pression. Leur conception effilée comprime naturellement le matériau, ce qui crée une excellente pression de fusion pour pousser des planches larges. Les systèmes parallèles à double vis offrent un mélange supérieur mais ont souvent du mal à générer la pression requise pour les panneaux de porte lourds.
Les fibres de bois sont très abrasives. Insistez sur la nécessité d"un rechargement bimétallique spécialisé sur vos vis et vos barillets. L"acier nitruré standard s"usera en quelques mois lors du traitement de formules à haute teneur en bois.
Bonne pratique : spécifiez toujours des systèmes d'entraînement et de contrôle dotés d'une automatisation basée sur un API de marques fiables comme Siemens ou B&R. Vous avez besoin d'une surveillance en temps réel de la température de fusion et de la charge du moteur pour éviter les pannes mécaniques soudaines.
Évaluez soigneusement votre capacité d’étalonnage du vide. Évaluez la longueur et la capacité de refroidissement de la table d"étalonnage par rapport à la vitesse de ligne souhaitée. Les portes standard nécessitent des planches d"une épaisseur comprise entre 30 mm et 45 mm. Extraire la chaleur d"un noyau de 45 mm nécessite au moins 8 à 10 mètres de longueur de refroidissement sous vide actif.
Tenez compte de la polyvalence à long terme lors de l’approvisionnement. Déterminez si le système peut s'adapter pour fonctionner comme une machine de fabrication de panneaux de mousse WPC à l'avenir. Avec des ajustements mineurs de la matrice et des ajustements de la formulation chimique, une ligne bien conçue peut facilement produire des panneaux de mousse plus légers, élargissant ainsi votre portefeuille de produits sans avoir à acheter une toute nouvelle ligne de production.
La fabrication de panneaux composites épais présente des risques de traitement distincts. La dégradation des polymères reste votre plus grande menace. Le WPC à base de PVC a une fenêtre de traitement incroyablement étroite. Si les températures dépassent 195°C, une chaleur de cisaillement excessive provoque des brûlures. Une seule zone brûlée peut ruiner les cycles de production continus en entraînant des particules de carbone durcies à travers la tête de filière.
L’instabilité de la mousse constitue un autre obstacle majeur. Le maintien d’un noyau microcellulaire uniforme à l’intérieur d’un panneau épais nécessite une synchronisation parfaite. Vous devez équilibrer la température d’activation de vos agents moussants avec la pression interne de la filière. Si la pression chute, le gaz s’échappe, laissant des vides géants à l’intérieur de la planche. Si la pression est trop élevée, le carton ne moussera pas du tout, ce qui entraînera un surpoids massif du produit.
Le manque de compétences des opérateurs fait souvent dérailler les nouvelles usines. Mettez en évidence la nécessité absolue d’une formation sur site fournie par le fournisseur pour vos opérateurs de ligne. Ils doivent se concentrer sur le dépannage intuitif des irrégularités de débit. Les opérateurs doivent avoir les compétences nécessaires pour régler les boulons de filière et les vannes de refroidissement sans arrêter la ligne.
Tableau : Défauts courants d"extrusion de WPC et actions correctives
Symptôme de défaut | Cause probable | Action Corrective |
|---|---|---|
Déchirure des bords | Les bords des lèvres de la filière sont trop froids ou le débit est restreint. | Augmenter les températures des zones marginales de 2 à 3 °C ; ouvrir légèrement la lèvre du bord. |
Vides internes | Agent moussant déséquilibré ou pression de filière trop faible. | Augmentez légèrement le régime de la vis pour augmenter la pression ; ajuster la formulation. |
Marques de brûlure superficielles | Frottement de cisaillement excessif ou température du canon trop élevée. | Températures de zone inférieures ; vérifiez les jeux de vis usés. |
Déformation post-extrusion | Refroidissement irrégulier ou contrainte thermique interne. | Équilibrez les débits d’eau supérieur et inférieur dans le réservoir à vide. |
Lors de la sélection de votre partenaire machines, vous devez examiner attentivement la validation et la sécurité. Allez au-delà du discours de vente initial. Exigez un test d"acceptation en usine (FAT) en utilisant la formulation spécifique de votre matière première. Ne finalisez jamais la remise de l"équipement tant que le fournisseur n"a pas prouvé que la machine peut atteindre votre rendement cible en utilisant votre ratio exact de farine de bois et de PVC.
La conformité et la sécurité protègent votre personnel et votre installation. Assurez-vous que la ligne d"extrusion répond aux normes de sécurité industrielle pertinentes, telles que les certifications CE ou UL. De plus, insistez sur des systèmes d’extraction de poussière adéquats. La manipulation de la poudre de bois génère de fines particules de poussière, qui présentent un risque respiratoire grave et un risque d"explosion critique si elles s"accumulent à proximité des fûts chauds des extrudeuses.
Votre prochaine étape concrète consiste à rédiger une demande de proposition (RFP) très détaillée. Vous devez spécifier votre capacité requise en kilogrammes par heure. Décrivez les dimensions exactes de votre planche, y compris la largeur et l"épaisseur maximales. Répertoriez tous les auxiliaires en aval requis, tels que les scies à découper, les empileurs et les unités de plastification.
Pendant que vous élaborez cet appel d'offres, réfléchissez à la manière dont une ligne complète d'extrusion de panneaux de porte WPC s'intègre dans le plan d'étage de votre usine. Tenez compte du stockage des matières premières, des plates-formes de mélange et du stockage des produits finis pour garantir un flux de travail logique et rationalisé.
Une configuration WPC stable repose également sur une formulation scientifique de matériaux et sur des machines robustes et conçues avec précision. Vous ne pouvez pas compenser un mauvais mélange avec une excellente extrudeuse, et des matières premières parfaites ne peuvent pas non plus surmonter la faible géométrie des vis. La maîtrise de la pression de fusion, du réglage des matrices et de l"étalonnage du vide garantit un espace de production à haut rendement.
Nous encourageons les acheteurs à donner la priorité au support technique et à l’adaptabilité des machines lorsqu’ils s’engagent dans des dépenses en capital. Les fournisseurs qui proposent une solide formation localisée vous feront économiser d’innombrables heures de temps d’arrêt. Concentrez-vous sur l’acquisition de systèmes conçus pour répondre aux exigences rigoureuses et abrasives des composites bois-plastique.
Consultez un ingénieur technico-commercial dès aujourd’hui. Auditez vos besoins spécifiques en matière de capacité de production et obtenez une configuration de ligne personnalisée parfaitement adaptée aux demandes de votre marché.
R : La capacité de production idéale varie généralement de 300 à 500 kg/h. Ce rendement dépend fortement du modèle d"extrudeuse choisi, du diamètre de la vis et des dimensions spécifiques de votre carte. Les machines coniques à double vis de grande capacité gèrent plus efficacement ces débits exigeants.
R : Les machines WPC sont dotées d"une géométrie de vis personnalisée conçue pour un couple élevé et un faible cisaillement afin d"éviter de brûler les fibres de bois. Ils intègrent également des systèmes de ventilation avancés pour l"extraction de l"humidité, des revêtements de corps bimétalliques pour la résistance à l"usure et des boîtes de vitesses beaucoup plus robustes.
R : Oui, ces lignes d’extrusion offrent une excellente modularité. Vous pouvez passer à la production de panneaux de mousse en changeant la tête de filière, en reconfigurant la configuration d"étalonnage du vide et en ajustant votre formulation chimique pour inclure des agents moussants spécifiques.
R : Une ligne complète nécessite généralement une longueur minimale de 25 à 30 mètres. Vous devez également prévoir des dimensions suffisantes au sol de l"usine pour les plates-formes de mélange des matières premières, les tours de refroidissement par eau et de vastes zones de stockage pour les produits finis.


