

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-04 origine:Propulsé


La formulation de composites bois-plastique (WPC) pour les portes intérieures nécessite une synergie de matériaux précise. Les matières premières que vous choisissez ne dictent pas seulement la qualité du produit final. Ils déterminent directement les spécifications mécaniques requises pour votre équipement d’extrusion. Les opérateurs sont souvent confrontés à des défis importants lors du lancement d’une nouvelle ligne de production. Investir dans une extrudeuse de plastique standard pour les composites de bois haute densité entraîne généralement une usure prématurée des vis. Vous pourriez également rencontrer un mauvais moussage et des taux de rebut élevés. L"évaluation d"une machine nécessite d"aligner ses capacités techniques sur la formulation spécifique de votre matériau. S’ils ne correspondent pas, l’ensemble du processus de production devient instable.
Cet article détaille la composition exacte des matériaux requise pour la production de portes WPC. Nous soulignons les risques de mise en œuvre liés à une mauvaise sélection des matériaux. Vous découvrirez également un cadre clair pour faire correspondre les spécifications des matériaux aux bonnes machines. En comprenant ces variables, vous pouvez optimiser votre usine et garantir un rendement constant.
Les portes WPC reposent principalement sur une base en PVC (chlorure de polyvinyle) plutôt qu"en PE ou PP, en raison de sa capacité de moussage, de sa rigidité et de sa capacité de peinture supérieures.
La fibre de bois (ou la farine de bois) doit être broyée jusqu"à un maillage spécifique (généralement 80-120) et séchée jusqu"à une teneur en humidité inférieure à 2 % avant d"entrer dans l"extrudeuse.
Les additifs chimiques, en particulier les agents moussants et les stabilisants, représentent un pourcentage mineur du mélange mais déterminent jusqu"à 80 % de la stabilité du traitement.
Le rapport de matériau choisi impose des configurations de machines spécifiques, nécessitant spécifiquement des extrudeuses coniques à double vis conçues pour un traitement à couple élevé et à faible cisaillement.
Alors que les terrasses WPC utilisent souvent du polyéthylène (PE) ou du polypropylène (PP), les portes intérieures nécessitent une approche différente. Les terrasses extérieures donnent la priorité à la résistance aux intempéries et à la résistance aux chocs. Les portes intérieures nécessitent des caractéristiques structurelles et esthétiques strictes. Vous ne pouvez pas échanger ces polymères sans compromettre le produit final.
Le chlorure de polyvinyle (PVC) est le champion incontesté des portes intérieures composites. Il offre deux avantages essentiels par rapport à ses homologues en PE et PP : une capacité de moussage supérieure et une résistance au feu améliorée.
Une fiable de fabrication de panneaux de mousse WPC machine repose fortement sur le PVC. Le polymère piège efficacement les gaz pendant le processus d'extrusion. Cela crée un noyau de mousse microcellulaire dense. Vous réduisez efficacement le poids du produit et réduisez les coûts des matériaux. Mieux encore, vous y parvenez sans sacrifier la stabilité dimensionnelle.
De plus, le PVC offre naturellement une plus grande rigidité. Il contient du chlore, qui confère d"excellentes propriétés ignifuges. Les codes du bâtiment pour les portes intérieures exigent une stricte conformité au feu. Le PVC répond facilement à ces normes, ce qui en fait le choix le plus sûr pour les intérieurs résidentiels et commerciaux.
Les opérateurs débattent fréquemment de l’utilisation de résines PVC vierges ou recyclées. Votre choix influence directement la stabilité du traitement et l’usure de l’équipement.
Le PVC vierge offre une stabilité maximale. Il offre un comportement de moussage prévisible et une viscosité de fusion constante. Lorsque vous utilisez de la résine vierge, vous rencontrez moins de variations inattendues du processus.
Le PVC recyclé de haute qualité (post-industriel) offre une autre voie. Cela peut réduire les dépenses en capital initiales pour les matériaux. Cependant, l’incorporation de résine recyclée présente des défis de fabrication spécifiques. Vous devez mettre en œuvre des systèmes avancés de filtration de la matière fondue. Les matériaux recyclés contiennent souvent des contaminants cachés. Un tri très cohérent devient obligatoire. Sans ces précautions, vous risquez de fréquents bourrages d’extrudeuses et des profils de porte compromis.
Type de polymère | Demande principale | Capacité moussante | Résistance au feu | Rigidité |
|---|---|---|---|---|
PVC (chlorure de polyvinyle) | Portes intérieures, cadres | Excellent | Élevé (auto-extinguible) | Très élevé |
PE (Polyéthylène) | Terrasse extérieure | Pauvre | Faible | Modéré |
PP (Polypropylène) | Automobile, Clôture | Modéré | Faible | Haut |
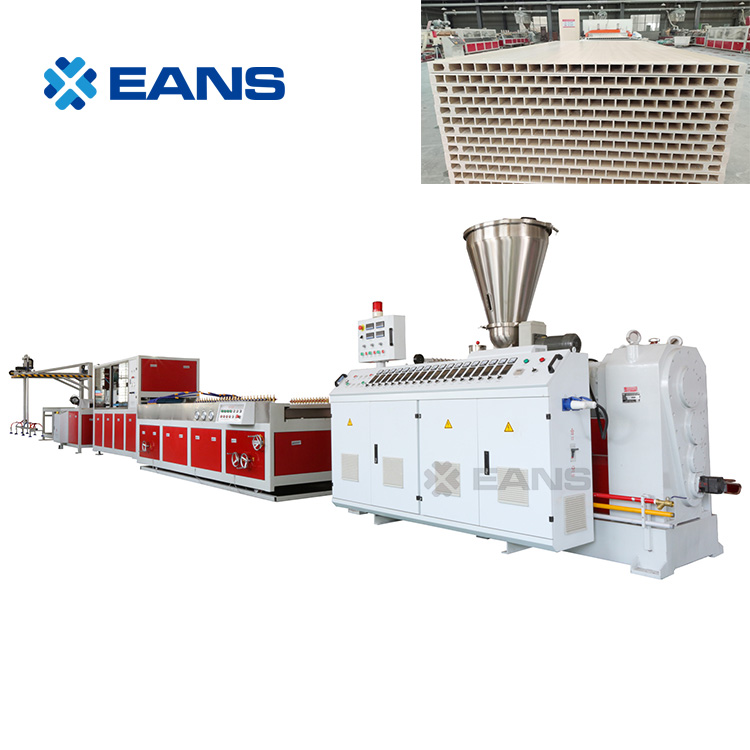
Le composant « bois » du WPC introduit des variables biologiques dans un processus chimique autrement prévisible. La gestion de ces variables naturelles constitue le plus grand obstacle au fonctionnement des installations. Le bois se comporte de manière incohérente. Vous devez contrôler son état physique avant qu"il ne touche l"extrudeuse.
Les producteurs utilisent généralement de la farine de bois ou des fibres de bois fines. La taille des particules et les niveaux d’humidité constituent les points de contrôle les plus critiques.
La taille optimale des fibres varie strictement de 80 à 120 mesh. Si vous utilisez des fibres plus grossières, elles provoquent des défauts de surface. Les grosses particules traversent la matrice polymère. Cela crée des textures rugueuses et complique le processus de peinture. À l’inverse, les fibres plus fines posent des problèmes différents. Ils augmentent la densité apparente et absorbent trop de résine. Cela augmente considérablement vos coûts de matériaux tout en ralentissant les vitesses de production.
La teneur en humidité nécessite une gestion encore plus stricte. La farine de bois doit être séchée à moins de 2 % d’humidité avant d’être mélangée. L"excès d"humidité provoque des poches de vapeur lors de l"extrusion à haute température. Ces poches entraînent des bulles en surface et des vides structurels à l’intérieur de la porte. Vous serez confronté à des taux de rebut inacceptables si vous ignorez le contrôle de l’humidité.
Les opérateurs utilisent rarement uniquement du bois et du plastique. Le carbonate de calcium (CaCO3) joue un rôle de soutien essentiel dans la formulation.
Utilisé aux côtés de la farine de bois, le CaCO3 augmente la stabilité dimensionnelle de la porte finale. Il empêche la déformation sous les changements de température. Il réduit également le coût global des matières premières, car il est nettement moins cher que le PVC et la farine de bois préparée.
Cependant, vous courez de graves risques si vous en faites un mauvais usage. La surcharge du mélange avec CaCO3 pousse au-delà des ratios de formulation recommandés. Le carbonate de calcium est essentiellement de la pierre concassée. Des quantités excessives provoquent une grave usure abrasive des vis et des barillets de votre extrudeuse. Vous réduirez considérablement la durée de vie de votre machine. Le remplacement des vis bimétalliques est une dépense que l"on souhaite retarder le plus longtemps possible.
Une machine de fabrication de portes WPC standard ne peut pas traiter seule le plastique brut et le bois. Le mélange nécessite un cocktail précis d'additifs. Ces produits chimiques gèrent la chaleur et la friction extrêmes. Bien qu’ils ne représentent qu’un infime pourcentage du poids total, ils déterminent la stabilité du processus.
Vous devez soigneusement équilibrer quatre catégories principales d’additifs. En manquer ne serait-ce qu"un seul entraînera des échecs d"extrusion catastrophiques.
Agents moussants (NC/AC) : Ils sont essentiels à la réduction de la densité. Ils créent la structure cellulaire à l’intérieur du profilé de porte. Leur utilisation nécessite un contrôle précis de la température dans les zones du fût. L’objectif est de déclencher l’expansion chimique exactement au moment où la matière fondue sort de la filière. S'ils se déclenchent trop tôt, le gaz s'échappe par l'orifice d'aspiration.
Stabilisants thermiques : Le PVC se dégrade rapidement sous l’effet de la chaleur. Il libère de l'acide chlorhydrique lorsqu'il est brûlé. Les stabilisants thermiques empêchent le composé de brûler pendant le processus d'extrusion à haute friction. Les choix courants incluent les formules à base de calcium-zinc ou de plomb.
Lubrifiants (internes et externes) : Les composites de bois agissent comme une pâte épaisse. Les lubrifiants internes réduisent la friction entre les chaînes polymères. Ils améliorent l'écoulement global de la matière fondue. Les lubrifiants externes empêchent le composé collant WPC d'adhérer aux surfaces métalliques. Ils assurent le déplacement fluide du matériau à travers l’extrudeuse et les moules d’étalonnage.
Agents de couplage (Silane/Anhydride maléique) : Les fibres de bois sont hydrophiles (elles absorbent l'eau). Les molécules de plastique sont hydrophobes (elles repoussent l'eau). Les agents de couplage comblent cette lacune chimique. Ils lient le bois au plastique, garantissant ainsi l’intégrité structurelle à long terme.
Vous ne pouvez pas finaliser votre achat d’équipement sans verrouiller votre stratégie matérielle. La formulation exacte dicte l'architecture de la ligne d'extrusion de panneaux de porte WPC . Acheter une machine dans le commerce sans vérifier la compatibilité des matériaux garantit l'échec.
Des ratios bois-fibre élevés nécessitent une approche mécanique spécifique. Ils nécessitent une pression élevée et un faible cisaillement. Les extrudeuses coniques bivis sont absolument obligatoires pour cette application.
Les extrudeuses monovis génèrent trop de chaleur de friction. Ils brûleront instantanément la farine de bois. Les vis jumelles parallèles n"ont pas la compression nécessaire pour un WPC dense. Les extrudeuses coniques à double vis assurent le compactage nécessaire. Ils poussent le matériau efficacement vers l’avant sans générer de chaleur de cisaillement excessive. Cela préserve les fibres de bois délicates et les agents moussants sensibles.
Le bois retient l’humidité résiduelle, même après un séchage complet. Il contient également des composés organiques volatils (COV) d’origine naturelle. À mesure que le mélange chauffe à l’intérieur du baril, ces gaz se dilatent.
Votre machine doit comporter une zone de dégazage sous vide à haute efficacité sur le canon. Ce système de vide extrait les gaz nocifs avant que le matériau n"atteigne la filière. Si le système de dégazage tombe en panne, les gaz piégés créent de grands évents dans la porte finale. Vous devez vous assurer que la pompe à vide est correctement dimensionnée pour votre pourcentage de bois spécifique.
La mousse WPC se dilate immédiatement à la sortie de la filière. Vous devez maîtriser parfaitement cette expansion pour obtenir les dimensions correctes de la porte.
Le taux d"expansion spécifique de la formulation détermine vos besoins en refroidissement. Il dicte la longueur et la capacité de refroidissement de la table d"étalonnage du vide. La table utilise de l"eau et du vide pour geler le panneau de porte dans sa forme finale. Les formulations avec des taux de moussage élevés nécessitent des réservoirs de refroidissement beaucoup plus longs. Si votre réservoir de refroidissement est trop court, le noyau reste chaud. La porte se déformera lorsqu’elle reposera sur le sol de l’usine.
Les formulations semblent remarquablement simples sur le papier. Cependant, ils présentent des risques opérationnels énormes dans les usines. Vous devez vérifier chaque réclamation matérielle au moyen de tests physiques rigoureux.
Les équipes d’approvisionnement recherchent souvent les additifs disponibles les moins chers pour réduire les coûts. Cette stratégie se retourne généralement contre vous. Les additifs bon marché sont rarement purs. Ils nécessitent souvent des débits de dosage beaucoup plus élevés pour obtenir l’effet souhaité. Cela annule toute économie de coûts initiale.
De plus, une farine de bois de mauvaise qualité présente de graves risques mécaniques. Le bois de qualité inférieure contient souvent de grandes quantités de sable et de silice. Ces matériaux hautement abrasifs agissent comme du papier de verre à l’intérieur de l’extrudeuse. Ils détruiront les vis en acier standard en quelques mois. Si vous utilisez du bois bon marché, vous devez investir massivement dans des vis et des barils bimétalliques. Cela augmente votre investissement initial en machine.
Les marchés mondiaux imposent des réglementations strictes sur les matériaux de construction. Vous devez aligner votre sélection de matériaux sur les normes de conformité régionales.
Si vous ciblez les marchés européens ou nord-américains, vous êtes confronté à des interdictions strictes sur les produits chimiques. Vos formulations doivent éviter complètement les stabilisants de métaux lourds. Les stabilisants à base de plomb sont bon marché et très efficaces, mais ils sont illégaux dans de nombreuses régions. Vous devez opter pour des alternatives écologiques Calcium-Zinc.
Le passage au Calcium-Zinc introduit de nouveaux défis opérationnels. Ces stabilisants verts ont une fenêtre de traitement beaucoup plus étroite. Ils se dégradent plus rapidement si les températures fluctuent. Leur utilisation nécessite donc un contrôle très précis de la température des machines. Vous devez mettre à niveau les capteurs de chauffage et de refroidissement de votre extrudeuse pour maintenir leur conformité sans sacrifier la qualité du produit.
Le succès dans la fabrication de portes WPC est une répartition 50/50 entre la chimie des matériaux et la capacité de la machine. Vous ne pouvez pas compenser des matériaux de mauvaise qualité avec une machine coûteuse. De même, de bonnes formulations échoueront dans des extrudeuses incorrectes. L’utilisation d’une base PVC, de farine de bois parfaitement séchée et d’additifs moussants précis sont les intrants non négociables pour les portes intérieures.
Avant de vous engager auprès d"un fournisseur de machines, vous devez exiger un essai matériel. Envoyez votre formulation prévue au fabricant. Vous pouvez également demander à utiliser leur mélange standard. Effectuez un test physique sur leur équipement. Vous devez vérifier les débits, vérifier la densité de la mousse et observer la stabilité continue du traitement. Ne procédez que lorsque la machine prouve qu"elle peut gérer votre recette chimique exacte en douceur.
R : Non, c’est fortement déconseillé. Le PE et le PP sont standards pour les terrasses extérieures mais ne moussent pas aussi efficacement que le PVC. Cela rend les portes résultantes trop lourdes. Ils sont également notoirement difficiles à peindre, coller ou stratifier. Les portes intérieures nécessitent une rigidité et des propriétés de surface spécifiques que seul le PVC offre.
R : Même si les formulations sont souvent exclusives, il existe une base de référence standard. Il se compose d’environ 50 à 60 % de résine PVC, 15 à 25 % de farine de bois et 10 à 15 % de carbonate de calcium (CaCO3). Les 5 à 10 % restants sont constitués d’agents moussants, de stabilisants thermiques et de lubrifiants essentiels.
R : La ligne d’extrusion elle-même ne mélange pas les matières premières. Vous devez investir dans une unité auxiliaire de mélange chaud/froid à grande vitesse (Heiz-Kühl-Mischer). Cette machine mélange de manière homogène le PVC, la farine de bois et les additifs chimiques avant de les introduire dans l"extrudeuse.
R : L"humidité supérieure à 2 % se vaporisera sous la chaleur et la pression intenses du corps de l"extrudeuse. Cette vapeur submerge le système de dégazage sous vide. Cela provoque des évents dans le profilé de la porte et réduit la résistance structurelle. La vapeur en expansion peut également potentiellement endommager la filière d’extrusion en raison de pics de pression dangereux.


