

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-24 origine:Propulsé


L'extrusion de composites bois-plastique (WPC) en profilés plats est une pratique industrielle standard. Cependant, la formation de rainures dimensionnelles profondes nécessite une précision extraordinaire. Vous devez contrôler soigneusement la pression de fusion et la dynamique de refroidissement sur toute la ligne. Sans ce contrôle strict, les fabricants sont confrontés à de sérieux goulots d’étranglement en matière de production. Les rainures profondes sont très sujettes à l'effondrement du matériau. Ils souffrent souvent d’une épaisseur de paroi inégale et d’une déformation importante pendant la phase de refroidissement. Ces défauts structurels impactent directement l’utilisateur final. Les installateurs ne peuvent tout simplement pas réaliser une installation transparente si les panneaux sont déformés ou dimensionnellement inexacts. Notre objectif dans cet article est d’analyser le processus mécanique complexe à l’origine de la formation de rainures profondes. Nous explorerons la physique du flux de matériaux, la conception des matrices et l'étalonnage agressif. Nous fournissons également un cadre d’évaluation technique strict. Ce guide aide les acheteurs à analyser en toute confiance l'équipement lors de la présélection d'une machine à panneaux cannelés WPC pour leur usine de fabrication. Vous apprendrez exactement ce qui différencie l’extrusion haut de gamme des opérations à rejets élevés.
Les rainures profondes sont formées grâce à une combinaison de matrices d"extrusion personnalisées et d"étalonnage sous vide à haute pression, et non par un fraisage secondaire.
La principale cause des taux de défauts dans les profilés à gorge profonde est un refroidissement insuffisant ou une vitesse d"extrusion inadaptée.
L"évaluation d"une ligne de production nécessite de regarder au-delà de la vitesse de production maximale pour évaluer la longueur de la table à vide, la métallurgie des matrices et la stabilité du transport.
La création de crêtes architecturales profondes dans les matériaux composites repose sur une mécanique des fluides et un contrôle thermique avancés. Le comportement physique du polymère fondu dicte le succès du produit final. Vous ne pouvez pas traiter les panneaux cannelés comme des panneaux plats standards.
De nombreux menuisiers traditionnels supposent que les flûtes sont taillées dans des blocs solides. C"est ainsi que fonctionne l"usinage CNC. Une fraise coupe un matériau solide, enlève de la masse et crée des déchets. L"extrusion fonctionne selon un principe physique complètement différent. L"extrusion continue force le WPC fondu à travers une matrice conçue avec précision. Il forme tout le profil de la persienne en un seul passage. Vous ne générez aucun déchet de sculpture. Le matériau se comprime pour épouser exactement la forme du moule avant de refroidir. Cette pression continue crée une couche de surface plus dense et plus durable que le bois fraisé.
Comparaison : extrusion continue et fraisage CNC
Métrique de processus | Extrusion WPC | Fraisage CNC |
|---|---|---|
Déchets de matériaux | Près de 0 % (les déchets sont recyclés) | Élevé (le matériau retiré est jeté) |
Vitesse de production | Continu (1,5 - 3 mètres/min) | Traitement par lots (lent par unité) |
Dureté superficielle | Élevé (Compacté sous pression) | Moyen (expose le noyau interne) |
Limites de profondeur de rainure | Dicté par la conception de la matrice et du refroidissement | Dicté par l’épaisseur du matériau |
La gestion du flux du mélange PVC et fibres de bois est très complexe. L"extrudeuse doit pousser cette matière fondue très visqueuse afin qu"elle remplisse uniformément les « nervures » profondes du moule. Si la matière fondue s"écoule trop rapidement à travers le centre, elle affame les bords extérieurs. Cela provoque un stress interne. Cela peut également entraîner des déchirures superficielles dans les rainures les plus profondes. Les ingénieurs équilibrent cela en concevant des canaux d"écoulement complexes à l"intérieur de la filière. Ils manipulent les taux de cisaillement afin que le matériau se déplace à une vitesse uniforme sur toute la section transversale.
La recette de votre matière première dicte fortement l’intégrité des rainures. Le rapport entre la poudre de bois et la résine PVC détermine la pression d"extrusion nécessaire. Il dicte également la température idéale de la filière. Considérez ces variables de formulation :
Teneur en poudre de bois : Une teneur plus élevée en bois augmente la rigidité mais réduit la fluidité de la fonte. Il faut un couple plus élevé pour pénétrer dans des cavités profondes.
Carbonate de Calcium : Utilisé comme charge, il augmente la stabilité dimensionnelle. Trop de matière rend la matière fondue cassante et sujette aux fissures des bords.
Lubrifiants : les lubrifiants internes réduisent la friction entre les chaînes polymères. Les lubrifiants externes empêchent la matière fondue de coller aux parois de la filière. Les deux sont essentiels pour prévenir les déchirures superficielles des flûtes profondes.
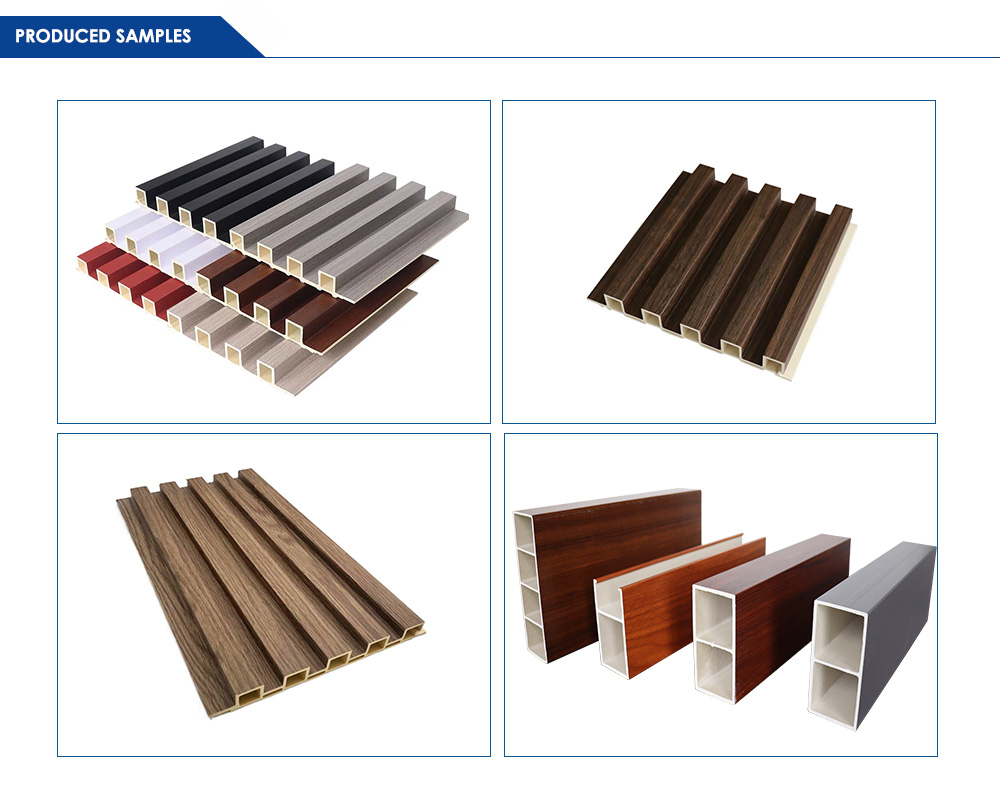
L’exploitation d’une réussie de panneaux à persiennes WPC ligne de production nécessite du matériel spécialisé. Les extrudeuses de tuyaux en PVC standard ne peuvent tout simplement pas répondre aux exigences physiques des profilés WPC à gorge profonde. Chaque composant doit être conçu pour un couple élevé et un refroidissement agressif.
Vous ne pouvez pas utiliser une extrudeuse à vis unique pour les panneaux cannelés WPC de haute qualité. Les systèmes coniques bi-vis sont strictement obligatoires. Les fibres de bois sont incroyablement difficiles à mélanger uniformément avec les résines PVC. Les vis jumelles emboîtables offrent une action de composition et de cisaillement supérieure. Ils génèrent également une pression de fusion nettement plus élevée au niveau de la tête de filière. Vous avez besoin de cette immense pression pour forcer le matériau dense, semblable à de la pâte, profondément dans les cavités complexes de la matrice. Sans une configuration conique à double vis, le matériau ne remplira tout simplement pas les rainures les plus profondes.
La filière d"extrusion est le cœur du processus de formage. Cela nécessite une ingénierie brillante. Étant donné que les panneaux cannelés ont des épaisseurs variables, ils refroidissent et s"écoulent à des vitesses différentes. Pour contrer cela, les matrices utilisent un chauffage multizone. Les opérateurs peuvent ajuster les températures dans des sections spécifiques du moule. Cela garantit que les sections profondes du panneau s"écoulent exactement au même rythme que le support mince et plat. Si les températures sont déséquilibrées, le panneau sortira de la filière courbé ou déformé.
C’est sans doute le composant le plus critique pour les rainures profondes. Lorsque le panneau quitte la filière, il est encore semi-fondu et malléable. Il entre dans la table d"étalonnage du vide. Ici, une forte pression sous vide tire le plastique chaud contre un manchon de mise en forme métallique de précision. Simultanément, le système choque le matériau avec de l"eau réfrigérée. Cela gèle instantanément la peau extérieure du panneau. Le vide force les rainures profondes à conserver leur forme exacte pendant que le noyau refroidit. Sans un calibrage agressif du vide, les nervures profondes s’effondreraient tout simplement sous leur propre poids.
La machine de transport tire le panneau continu à travers les réservoirs de refroidissement. Les chenilles plates standard écraseront les cannelures profondes. Par conséquent, les unités de transport nécessitent des patins en caoutchouc personnalisés. Ces patins sont moulés pour correspondre au profil de rainure spécifique. Ils agrippent fermement mais doucement la surface cannelée. Ils fournissent une force de traction constante sans écraser ni déformer les nervures nouvellement formées. Enfin, une scie à découper sans poussière coupe le panneau continu en longueurs prêtes à être vendues au détail.
La fabrication de rainures profondes présente de graves défis thermiques. Le plastique rétrécit en refroidissant. Si un côté rétrécit plus vite que l’autre, la planche entière s’incline. Pour contrôler cela, il faut une discipline opérationnelle.
Vous êtes confronté à un défi de taille lorsque vous refroidissez des sections rainurées épaisses aux côtés de sections de support minces. Le dos fin se refroidit rapidement. Les côtes épaisses retiennent la chaleur beaucoup plus longtemps. Ce déséquilibre fait s"incliner le panneau vers le côté le plus froid. Les opérateurs doivent résoudre ce problème en appliquant un refroidissement symétrique. Ils dirigent des volumes plus élevés d’eau glacée spécifiquement vers les rainures profondes. Ils réduisent parfois le débit d’eau sur le mince dos plat. Cela oblige les deux côtés à atteindre la température ambiante en même temps.
Les marques d"évier sont des dépressions peu profondes sur la surface plane d"une pièce moulée. Ils se trouvent en face des sillons profonds. À mesure que la nervure épaisse refroidit et rétrécit à l’intérieur, elle tire la face plate vers l’intérieur. Cela crée une vilaine fossette. Vous évitez cela grâce à des ajustements techniques précis. Les opérateurs augmentent la pression du vide sur la face plate pendant l"étalonnage. Ce vide maintient rigidement la surface plane contre le manchon de calibrage jusqu"à ce que la nervure interne se solidifie complètement.
Erreurs courantes en matière de refroidissement :
L’extrusion fonctionne à des vitesses plus rapides que ce que le réservoir de refroidissement peut traiter.
Ne pas nettoyer le tartre de calcium des jets d"eau d"étalonnage, ce qui entraîne une pulvérisation inégale.
Ignorer les fluctuations de la température ambiante entre les quarts de jour et de nuit.
Les installateurs exigent des bords parfaitement imbriqués. Les tolérances dimensionnelles strictes lors de l’étalonnage ne sont absolument pas négociables. Si un panneau est trop large d"un millimètre, il ne s"enclenchera pas dans le panneau adjacent. Un refroidissement inégal provoque des micro-déformations le long des bords. Les opérateurs doivent constamment mesurer les joints à rainure et languette avec des pieds à coulisse pendant la production. Une pression de vide constante et des vitesses de transport constantes garantissent que ces mécanismes de verrouillage fonctionnent parfaitement sur le chantier.
Lorsque vous vous préparez à acheter du matériel, les spécifications brutes peuvent être trompeuses. Une machine bon marché peut revendiquer des vitesses élevées, mais elle produira des taux de rejet élevés. Vous devez évaluer le matériel à l'aide de paramètres d'ingénierie stricts. Le choix d'une fiable machine de fabrication de panneaux muraux WPC nécessite l'analyse de quatre catégories distinctes.
Les acheteurs doivent vérifier la longueur du réservoir de refroidissement sous vide par rapport à la vitesse de sortie indiquée. Certains fabricants proposent des vitesses d"extrusion de 4 mètres par minute. Cependant, s’ils ne prévoient qu’un réservoir de refroidissement de 4 mètres, les rainures profondes ne se solidifieront pas. Le panneau se déformera au moment où il heurtera la scie à découper. Un refroidissement insuffisant à des vitesses élevées détruit les rainures profondes. Pour les flûtes WPC épaisses, vous avez généralement besoin de tables d"étalonnage étendues. Parfois, deux réservoirs à vide sont nécessaires pour garantir que le noyau est complètement gelé.
Les fibres de bois sont naturellement abrasives. La poudre de carbonate de calcium agit comme du papier de verre liquide à l"intérieur de l"extrudeuse. Vous devez évaluer soigneusement la nuance d’acier utilisée dans les moules. L"acier standard s"usera rapidement, faisant perdre aux rainures leurs arêtes vives. Les matrices haut de gamme utilisent de l"acier à outils trempé, tel que le 3Cr17. Cet acier subit un traitement thermique spécialisé. Il offre une excellente résistance à l’usure et maintient des tolérances dimensionnelles strictes pendant des milliers d’heures de production.
Le contrôle manuel de la température n’est plus acceptable dans l’extrusion moderne. La valeur des systèmes PLC avancés est immense. Des marques comme Siemens proposent une automatisation très réactive. Le PLC surveille en permanence la pression de fusion au niveau de la tête de filière. Il automatise des ajustements minutieux de la température dans les zones du baril. Si la pression augmente, le système ralentit automatiquement le doseur. Ce contrôle intelligent réduit considérablement les taux de rebut pendant la phase de démarrage difficile.
Les tendances du marché changent rapidement. Vous devrez probablement produire différentes largeurs et profondeurs de persiennes. Évaluez la rapidité avec laquelle les moules peuvent être échangés. Les matrices lourdes nécessitent un accès robuste par grue. Recherchez des tables d"étalonnage sur des rails automatisés qui reculent rapidement. Une machine bien conçue permet à une équipe qualifiée de basculer entre différents profils de rainures de manière sûre et efficace.
Liste de contrôle pour l"évaluation de l"équipement
Composant | Norme minimale | Fonctionnalité Premium |
|---|---|---|
Type d"extrudeuse | Double vis conique standard | Géométrie de vis personnalisée pour une teneur élevée en bois |
Réservoir de refroidissement | Vide standard de 4 à 6 mètres | Refroidissement sous vide à double zone étendu de plus de 8 mètres |
Matériau du moule | Acier au carbone standard | Acier à outils forgé 3Cr17 avec chromage |
Système de contrôle | Relais à bouton-poussoir de base | Automate Siemens avec retour de pression automatisé |
Investir dans la technologie d’extrusion est une décision capitale. Vous devez regarder au-delà des spécifications initiales de la brochure. Les acheteurs retenus établissent une analyse de rentabilisation solide en se concentrant sur la fiabilité du matériel et la responsabilité des fournisseurs.
N’achetez jamais une ligne d’extrusion à l’aveugle. L’étape la plus critique de l’atténuation des risques consiste à exiger un test d’acceptation en usine (FAT). Vous devez stipuler que le fabricant utilise la machine en utilisant votre formulation spécifique de matière première avant de finaliser l"achat. Différentes poudres de bois se comportent différemment. Une machine qui fonctionne parfaitement avec de la farine de pin locale pourrait avoir des difficultés avec de la poudre de chêne dense. Tester votre recette exacte garantit que la géométrie des vis et la conception de la matrice sont véritablement compatibles avec vos matériaux.
Tous les fournisseurs de machines ne fabriquent pas leurs propres moules. Donnez la priorité aux fabricants qui conçoivent, usinent et testent leurs propres matrices en interne. Lorsque le constructeur de machines construit également le moule, les deux composants sont parfaitement synchronisés. Si un fournisseur sous-traite ses matrices, le dépannage devient un cauchemar. Si un profil se déforme, le constructeur de la machine en accusera le mouliste. Le fabricant de moules accusera le constructeur de machines. La fabrication en interne garantit la responsabilité d’une seule source.
Former des rainures profondes en WPC est un défi de fabrication sophistiqué. Cela nécessite un équilibre harmonieux entre la pression d’extrusion, une ingénierie de matrice précise et un étalonnage agressif du vide. Vous ne pouvez pas simplement forcer du plastique chaud à travers un moule et vous attendre à des lignes architecturales nettes.
Notre verdict final est clair. Une ligne d"extrusion WPC fiable minimise les taux de rejet en donnant la priorité à la stabilité du refroidissement plutôt qu"à la vitesse brute. Un processus de refroidissement précipité garantit des cartes déformées et des installateurs frustrés. Une production rapide ne signifie rien si les panneaux ne peuvent pas s’emboîter parfaitement.
Dans l"étape suivante, nous conseillons à tous les acheteurs potentiels de demander des profils d"échantillons physiques à des fournisseurs potentiels. Demandez des données d"exécution continue montrant la stabilité sur une période de 24 heures. Exigez une démonstration en direct en utilisant vos matériaux. Une vérification rigoureuse des fournisseurs est le seul moyen de garantir une production rentable et sans défaut.
R : Généralement non. Le WPC nécessite des conceptions de vis spécialisées pour un couple et une résistance à l"usure plus élevés, ainsi que des tables de refroidissement étendues pour gérer la rétention de chaleur plus élevée des fibres de bois.
R : En fonction de la conception de la machine et de l"accessibilité de la grue, un changement complet de matrice et de calibrateur prend généralement 2 à 4 heures.
R : Bien que les machines puissent fonctionner plus rapidement, des rainures profondes de haute qualité (par exemple, 20 mm de profondeur ou plus) sont généralement extrudées à des vitesses stables de 1,5 à 3 mètres par minute pour garantir la précision dimensionnelle et éviter la déformation.


